ภาษาไทย
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ขั้นตอนการประมวลผลคอลัมน์กล่องของโครงสร้างเหล็ก EIHE และความสำเร็จในการใช้งานทางวิศวกรรม
I. การเขียนแบบเค้าโครงทั่วไป
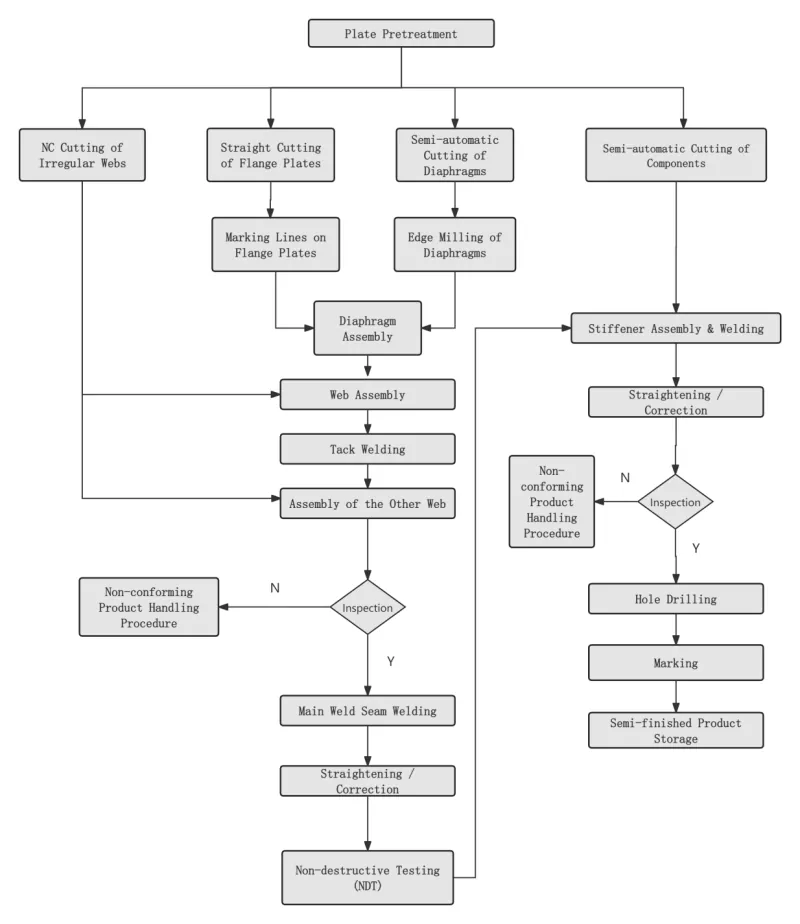
Ⅱ. กระบวนการสำคัญ
|
ขั้นตอนที่ 1 การปรับสภาพพื้นผิวแผ่นเหล็ก |
ดำเนินการตามข้อกำหนดการออกแบบหรือกระบวนการก่อนที่จะปิดแผ่นเหล็ก |
|
|
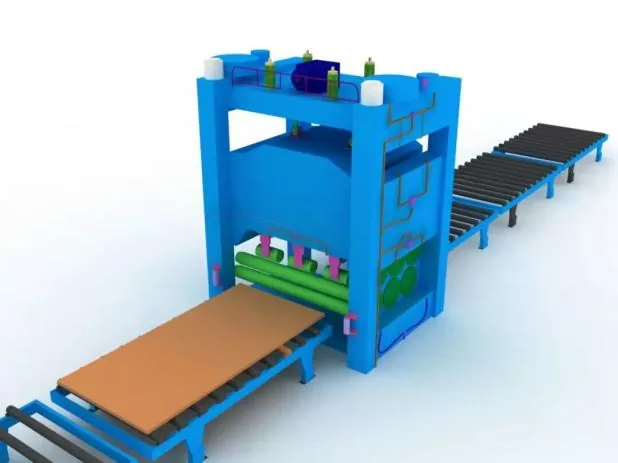
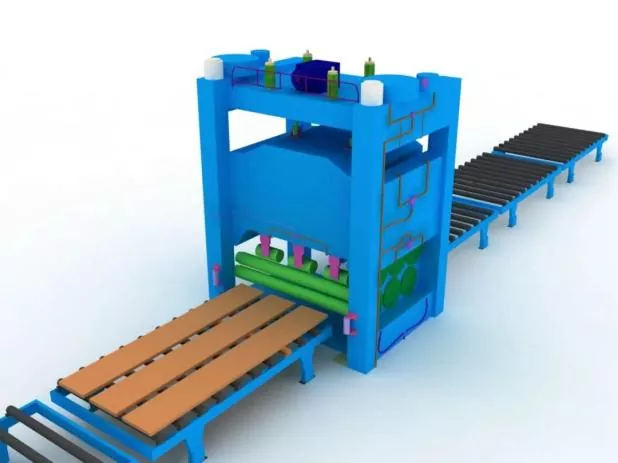
ขั้นตอนที่ 2 การยืดแผ่นเหล็ก |
การยืดผมโดยรวมจะต้องดำเนินการหลังการปรับสภาพแผ่นเหล็กเพื่อให้มั่นใจถึงความแม่นยำในการตัดและบรรเทาความเค้นตกค้างภายในของแผ่นเหล็ก |
|
|
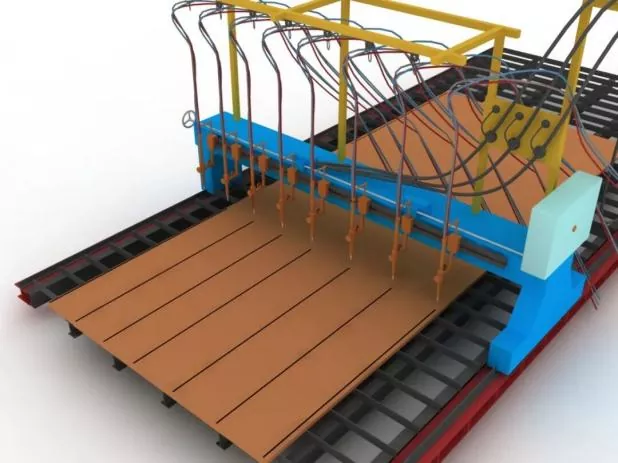
ขั้นตอนที่ 3 การตัดและปิดชิ้นส่วน |
ก่อนตัด ให้ปรับเครื่องตัด ยืนยันรุ่นหัวฉีด และตรวจสอบความเสถียรของแรงดันอากาศ |
|
|
ในระหว่างการตัด ให้อุ่นตะเข็บตัดของแผ่นเหล็กก่อน และควบคุมความเร็วในการตัดอย่างเคร่งครัด |
||
|
ขั้นตอนที่ 4 การยืดชิ้นส่วนรอง |
ดำเนินการหลังจากการปิดแผ่นเหล็กเพื่อให้มั่นใจในความแม่นยำในการประกอบและลดความเค้นตกค้างภายในของแผ่นเหล็ก |
|
|
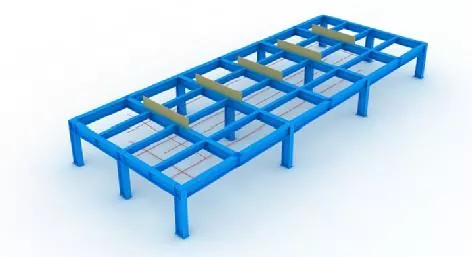
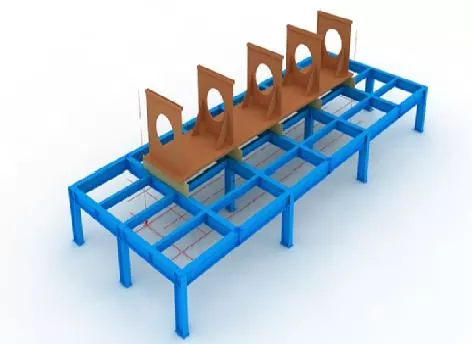
ขั้นตอนที่ 5 การตั้งค่าจิ๊กและโครงร่าง |
ก่อนการประกอบ จะต้องตั้งค่าโครงร่างและจิ๊กก่อน |
|
|
ในระหว่างการติดตั้งจิ๊ก ต้องมั่นใจระดับแนวนอนของช่องเปิดด้านบน และต้องรับประกันความแข็งแกร่งและความแข็งแกร่งที่เพียงพอ |
||
|
จิ๊กและไลน์โครงร่างทั้งหมดสามารถใช้งานได้หลังจากได้รับการตรวจสอบและอนุมัติโดยบุคลากรที่ได้รับมอบหมายเท่านั้น |
||
|
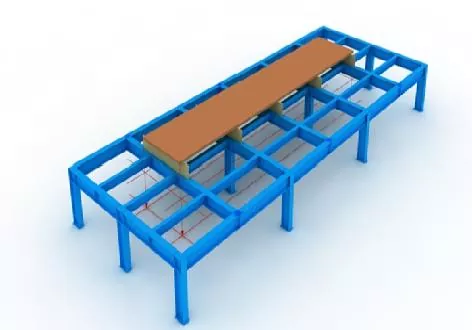
ขั้นตอนที่ 6 การวางตำแหน่งแผงด้านล่าง |
วางตำแหน่งได้อย่างแม่นยำด้วยลูกดิ่งและเส้นโครงร่าง |
|
|
ขั้นตอนที่ 7 การประกอบไดอะแฟรม |
ก่อนประกอบไดอะแฟรม ให้ทำเครื่องหมายเส้นวางตำแหน่งบนแผงด้านล่าง และขจัดสนิมที่ลอยอยู่บนทั้งสองด้านของเส้นด้วยล้อเจียร |
|
|
หลังจากที่ไดอะแฟรมถูกสร้างขึ้นแล้ว ให้แก้ไขโดยการเชื่อมตะปู |
||
|
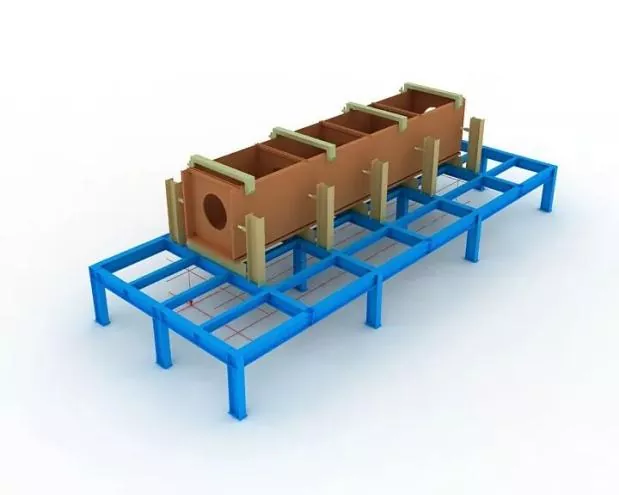
ขั้นตอนที่ 8 เว็บแอสเซมบลี |
หลังจากที่ประกอบและผ่านการรับรองแล้ว ให้ต่อเข้ากับไดอะแฟรมให้แน่นด้วยแม่แรง จากนั้นแก้ไขโดยการเชื่อมตะปู
|
|
|
ขั้นตอนที่ 9 การประกอบแผงด้านบน |
วางตำแหน่งแผงด้านบนอย่างแม่นยำด้วยลูกดิ่ง แล้วแก้ไขโดยการเชื่อมตะปู |
|
|
ขั้นตอนที่ 10 การเชื่อมไดอะแฟรมด้วยไฟฟ้าสแลก |
มีการนำการเชื่อมด้วยไฟฟ้าสแลกด้านเดียวมาใช้กับไดอะแฟรม |
|
|
ปลอกทองแดงสำหรับการสตาร์ทและการดับอาร์กจะต้องติดตั้งที่ช่องเปิดด้านบนและด้านล่างของรูเชื่อมด้วยไฟฟ้าสแลกระหว่างการเชื่อม |
||
|
กระแสไฟฟ้าและแรงดันไฟฟ้าในการเชื่อมจะต้องได้รับการควบคุมอย่างเข้มงวดตลอดกระบวนการเชื่อม และจะต้องให้ความสนใจกับการสังเกตการเปลี่ยนแปลงสีของบริเวณการเชื่อมด้วยไฟฟ้าสแลกบนเว็บ |
||
|
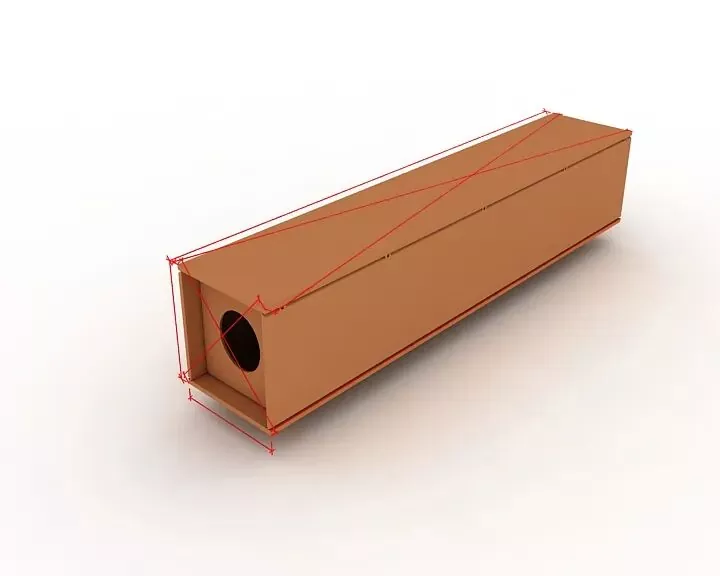
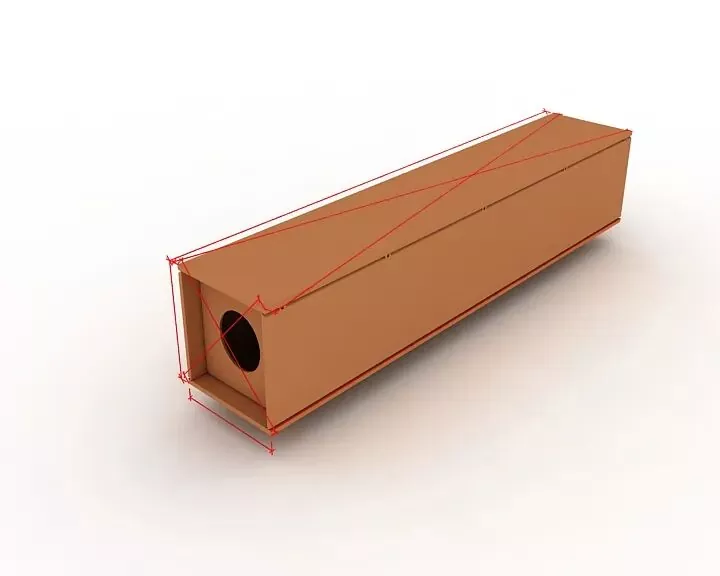
ขั้นตอนที่ 11 การตรวจสอบโดยรวม |
ในระหว่างการตรวจสอบ ให้เน้นไปที่การตรวจสอบว่าความยาวของส่วนประกอบ ขนาดเส้นทแยงมุม และขนาดส่วนปลายเป็นไปตามข้อกำหนดการออกแบบและข้อกำหนดเฉพาะ และแก้ไขชิ้นส่วนที่ไม่ยอมรับความคลาดเคลื่อนทั้งหมดหรือไม่ |
|
|
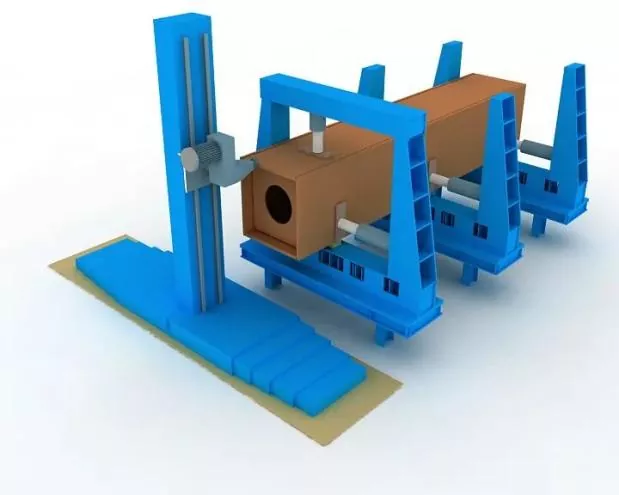
ขั้นตอนที่ 12 การกัดปลาย |
กัดผิวหน้าด้านท้ายหลังการประกอบและการเชื่อม |
|
|
รับประกันความเรียบของชิ้นส่วนและความขนานระหว่างส่วนปลายและหัวกัด |
||
|
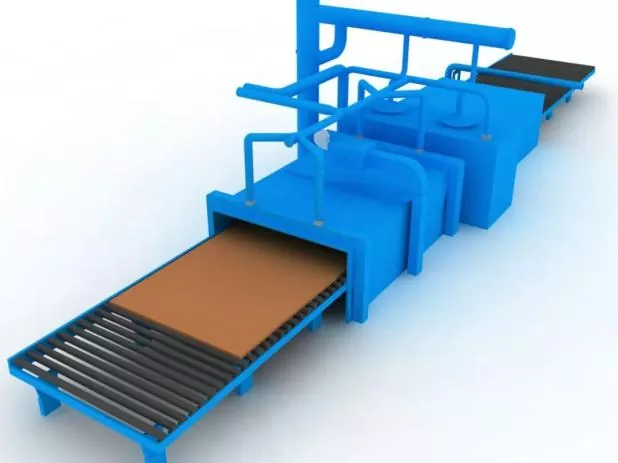
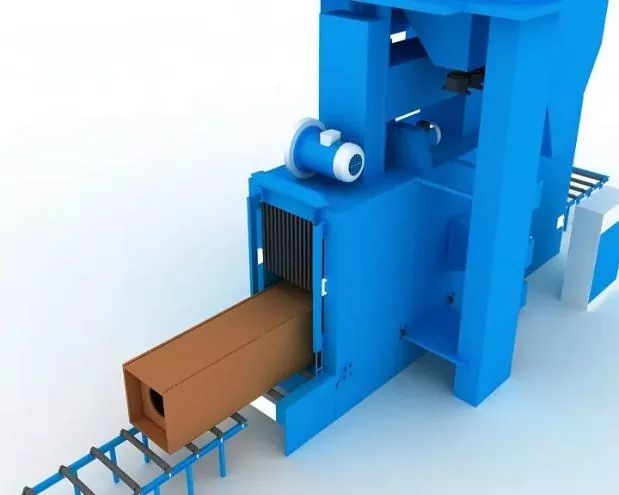
ขั้นตอนที่ 13 การพ่นทรายและการกำจัดสนิม |
กำจัดสนิมให้เสร็จสิ้นโดยการพ่นทรายตามต้องการหลังการเชื่อม จากนั้นจึงถ่ายโอนไปยังโครงสร้างการเคลือบ |
|

Ⅲ. ข้อมูลจำเพาะสำหรับการประกอบ การวางตำแหน่ง และการเชื่อม
|
ความแม่นยำในการประกอบ |
ระหว่างการประกอบ: ● ต้องใช้เครื่องพันธนาการที่เหมาะสมเพื่อควบคุมการเสียรูปของการเชื่อม ● ค่าเผื่อการหดตัวของการเชื่อมและการเสียรูปย้อนกลับที่เหมาะสมจะต้องสงวนไว้เพื่อควบคุมขนาดของส่วนประกอบและรับรองรูปร่างที่ถูกต้อง |
|
ความเบี่ยงเบนที่อนุญาตสำหรับการผลิตและการประกอบการเชื่อมต่อแบบเชื่อมตลอดจนความคลาดเคลื่อนมิติของส่วนประกอบโครงสร้างจะต้องเป็นไปตามข้อกำหนดของรหัสการยอมรับคุณภาพการก่อสร้างของโครงสร้างเหล็ก (GB 50205) |
|
|
การเชื่อมตำแหน่งการประกอบ |
จะต้องดำเนินการโดยการเชื่อมอาร์กโลหะแก๊สลวดแข็งกึ่งอัตโนมัติ (GMAW) |
|
ช่างเชื่อม |
ช่างเชื่อมที่มีส่วนร่วมในการเชื่อมตะปูประกอบจะต้องถือใบรับรองคุณสมบัติที่เกี่ยวข้องซึ่งระบุไว้ในข้อกำหนดทางเทคนิคสำหรับการเชื่อมโครงสร้างเหล็กในอาคาร (JGJ81) |
|
ตำแหน่งของรอยเชื่อมแทค |
ตำแหน่งของการเชื่อมแทค: การเชื่อมแทคจะต้องหลีกเลี่ยงการเริ่มต้นและสิ้นสุดของการเชื่อมอย่างเป็นทางการ และจะต้องไม่วางไว้ที่มุม ขอบ ปลาย และพื้นที่สำคัญอื่นๆ ที่มีแนวโน้มที่จะมีความแข็งแรงของโครงสร้างและข้อบกพร่องจากฝีมือการผลิต |
|
สำหรับข้อต่อ T การเชื่อมแบบแทค: จะต้องดำเนินการอย่างสมมาตรทั้งสองด้าน ในขณะเดียวกันก็ควรหลีกเลี่ยงการเชื่อมตะปูภายในร่องให้มากที่สุด สำหรับการเชื่อมร่องแบบเจาะเต็ม: การเชื่อมแทคจะต้องดำเนินการบนร่องสำหรับการเซาะด้านหลัง เช่น การเซาะด้านหลัง |
|
|
ตำแหน่งการประกอบและการเชื่อมของแผ่นรองรับการเชื่อมตลอดจนแผ่นไหลเข้าและไหลออกจะต้องเป็นไปตามมาตรฐานที่เกี่ยวข้อง |
|
|
วัสดุเชื่อม |
วัสดุการเชื่อมที่ใช้ในการประกอบและการเชื่อมตะปูต้องสอดคล้องกับการเชื่อมแบบเป็นทางการ กล่าวคือ ต้องใช้วัสดุการเชื่อมแบบเดียวกับการเชื่อมอย่างเป็นทางการ |
|
สำหรับการเชื่อมประกอบระหว่างเหล็กกำลังสูงและเหล็กกำลังต่ำ จะต้องเลือกวัสดุการเชื่อมตามเกรดเหล็กกำลังต่ำ |
ข่าวที่เกี่ยวข้อง
- คำทักทายวันชาติจากโครงสร้างเหล็ก Eihe
- ยกแรกสำเร็จ! โครงการโมร็อกโกเอเชียแปซิฟิกดำเนินการโดย Eihe Steel
- อนุมัติการต่ออายุคุณสมบัติแล้ว! Eihe ขยายขอบเขตการตลาดทั่วโลกอย่างต่อเนื่อง
- การจัดส่งโครงสร้างเหล็ก EHSS สำหรับสนามบินและสถานี
- มุ่งเน้นไปที่การพัฒนาระดับโลก: สมาคมอุตสาหกรรมโครงสร้างเหล็กของซานตงประสบความสำเร็จในการจัดการประชุมแลกเปลี่ยนประสบการณ์เรื่องความเป็นสากลทางอุตสาหกรรม
- EHSS เป็นเจ้าภาพจัดงานฟอรั่มการพัฒนาคุณภาพสูงโครงสร้างเหล็กซานตงครั้งที่ 8 และการประชุมประจำปี SSSIA ประจำปี 2569 ในเมืองชิงเต่าด้วยความสำเร็จเต็มรูปแบบ
ฝากข้อความถึงฉัน