ภาษาไทย
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
การวิเคราะห์เทคโนโลยีการผลิตโครงสร้างเหล็ก
Ⅰ. ภาพรวม
การผลิตโครงสร้างเหล็กเป็นกระบวนการแปลงแบบการออกแบบให้เป็นส่วนประกอบโครงสร้างทางกายภาพ แกนหลักคือการแปรรูปวัสดุเหล็กให้เป็นส่วนประกอบโครงสร้างเหล็กที่มีคุณสมบัติตามข้อกำหนดการออกแบบผ่านขั้นตอนการผลิตของโรงงาน ขณะเดียวกันก็รักษาคุณสมบัติหน้าตัดของเหล็กโดยพื้นฐานไม่เปลี่ยนแปลง
เทคโนโลยีการผลิตโครงสร้างเหล็กโดยทั่วไปจะคล้ายคลึงกับการผลิตเครื่องจักรกล อย่างไรก็ตาม เนื่องจากผลิตภัณฑ์โครงสร้างเหล็กจะถูกประกอบในสถานที่ก่อสร้างในท้ายที่สุด กระบวนการจึงให้ความสำคัญกับการควบคุมที่แม่นยำและป้องกันการเสียรูปมากขึ้น
Ⅱ. ผังกระบวนการของการผลิตโครงสร้างเหล็ก
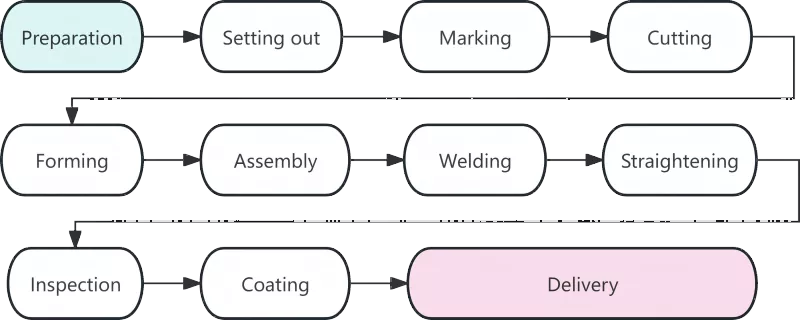
Ⅲ. การวิเคราะห์โดยละเอียดของแต่ละขั้นตอนการทำงาน
|
กระบวนการ |
คำอธิบาย |
|
การเตรียมวัสดุ |
การเตรียมวัสดุถือเป็นจุดเริ่มต้นของการผลิตโครงสร้างเหล็ก และคุณภาพจะส่งผลโดยตรงต่อขั้นตอนการทำงานที่ตามมาทั้งหมด งานหลักในขั้นตอนนี้ ได้แก่ การยอมรับวัสดุ การยืดผม และการทำความสะอาดพื้นผิว หลังจากที่วัสดุเหล็กมาถึงโรงงานแล้ว ใบรับรองวัสดุจะต้องได้รับการตรวจสอบเทียบกับผลิตภัณฑ์จริง ต้องมีการตรวจสอบองค์ประกอบทางเคมีและคุณสมบัติทางกลอีกครั้งสำหรับเหล็กที่ใช้ในส่วนประกอบโครงสร้างหลัก เหล็กข้ออ้อยที่เกิดขึ้นระหว่างการขนส่งจะต้องยืดให้ตรงโดยใช้เครื่องยืดผมแบบลูกกลิ้งหรือเครื่องแม่แรงไฮดรอลิก ประสบการณ์แสดงให้เห็นว่าประมาณ 80% ของข้อผิดพลาดด้านมิติในการปั๊มขึ้นรูปเป็นผลมาจากวัตถุดิบที่ไม่ยืดตรง |
|
ลอฟท์ |
การลอฟติ้งเป็นขั้นตอนแรกที่สำคัญสำหรับการควบคุมความแม่นยำในการผลิตโครงสร้างเหล็ก บนแพลตฟอร์มเฉพาะหรือตารางเค้าโครง ช่างเทคนิคจะวาดข้อต่อส่วนประกอบและโครงร่างเต็มรูปแบบในอัตราส่วน 1:1 ตามแบบการออกแบบเพื่อกำหนดรูปร่างของชิ้นส่วน นอกเหนือจากการตรวจสอบขนาดการวาดแล้ว ค่าเผื่อการหดตัวของการเชื่อมจะต้องสงวนไว้ตามที่กำหนดโดยกระบวนการที่เกี่ยวข้อง โดยทั่วไปจะต้องเผื่อเผื่อไว้ 1 ถึง 1.5 มิลลิเมตรสำหรับการเชื่อมชนแต่ละอัน |
|
การทำเครื่องหมาย |
หรือที่รู้จักในชื่อการเขียนลาย การมาร์กหมายถึงขั้นตอนการใช้เทมเพลตเพื่อมาร์กตำแหน่งรูและเส้นการตัดเฉือนสำหรับโครงร่างส่วนประกอบบนแผ่นเหล็กและส่วนต่างๆ มีการปฏิบัติตามหลักการของ "ชิ้นส่วนขนาดใหญ่ก่อน ชิ้นส่วนขนาดเล็กในภายหลัง" เพื่อเพิ่มอัตราการใช้วัสดุให้สูงสุด ด้วยการจัดวางที่ได้รับการปรับปรุง อัตราการใช้วัสดุโดยรวมสามารถเข้าถึงได้มากกว่า 85% และยังสามารถเกิน 92% ได้หลังจากการเพิ่มประสิทธิภาพการซ้อน |
|
การตัด |
การตัดเป็นกระบวนการแยกวัตถุดิบออกเป็นส่วนๆ ตามเส้นที่ทำเครื่องหมายไว้ วิธีการตัดทั่วไป ได้แก่ การตัดแก๊ส การตัดพลาสม่า และการตัดด้วยเลเซอร์ การประยุกต์ใช้เทคโนโลยีการตัดควบคุมเชิงตัวเลขอย่างกว้างขวางได้ปรับปรุงความแม่นยำและประสิทธิภาพของการผลิตโครงสร้างเหล็ก พื้นผิวตัดบางประเภทมีคุณสมบัติสำหรับการเชื่อมโดยตรงโดยไม่ต้องผ่านการประมวลผลขอบรอง |
|
การขึ้นรูป |
ส่วนประกอบที่ไม่เป็นเชิงเส้น เช่น คานโค้งและท่อโค้งจะต้องขึ้นรูปด้วยการดัดเย็นหรือการดัดร้อน การดัดงอด้วยความเย็นจะดำเนินการที่อุณหภูมิห้องและใช้ได้กับส่วนประกอบโค้งทั่วไป สำหรับการดัดแบบร้อน เหล็กจะถูกให้ความร้อนที่ 900-1100°C ก่อนการดัด ซึ่งใช้กับแผ่นหนาหรือส่วนประกอบที่มีรัศมีการดัดงอน้อย |
|
การประกอบ |
การประกอบหมายถึงการรวมชิ้นส่วนที่ผ่านกระบวนการแล้วตามแบบที่ต้องการและซ่อมชิ้นส่วนเหล่านั้นชั่วคราวโดยการเชื่อมแบบตะปู ขั้นตอนการประกอบมาตรฐานมีดังต่อไปนี้: บดตะเข็บประกบของแผ่นหน้าแปลน → ขจัดครีบบนแผ่นเว็บ → ได้ตำแหน่งที่แม่นยำด้วยเครื่องประกอบ → การประกอบเหล็กหน้าตัดรูปตัว T ด้านเดียวให้เสร็จสมบูรณ์ → พลิกชุดประกอบและเสร็จสิ้นการขึ้นรูปโดยรวม |
|
การเชื่อม |
การเชื่อมเป็นขั้นตอนหลักในการผลิตโครงสร้างเหล็กที่มีข้อกำหนดทางเทคนิคระดับสูงและการควบคุมคุณภาพอย่างเข้มงวด วิธีการเชื่อมที่ใช้กันทั่วไป ได้แก่ การเชื่อมอาร์กแบบจุ่มอัตโนมัติ การเชื่อมแบบป้องกันแก๊สCO₂ และการเชื่อมอาร์กโลหะแบบมีฉนวน |
|
การยืดผม |
ความเครียดจากความร้อนที่เกิดขึ้นระหว่างการเชื่อมจะทำให้ส่วนประกอบเสียรูป ซึ่งจะถูกกำจัดโดยการยืดให้ตรงเพื่อคืนรูปทรงเรขาคณิตเดิม วิธีการยืดผมทั่วไป ได้แก่ การยืดผมด้วยกลไก การยืดผมด้วยเปลวไฟ และการยืดผมแบบผสมผสาน การทำความร้อนในตำแหน่งเดียวกันจะต้องไม่เกินสามครั้งและห้ามไม่ให้มีความร้อนสูงเกินไปโดยเด็ดขาด |
|
การตรวจสอบ |
การตรวจสอบดำเนินการตลอดกระบวนการผลิตทั้งหมดเป็นการรับประกันที่สำคัญสำหรับคุณภาพของผลิตภัณฑ์ การตรวจสอบตามระยะส่วนใหญ่ครอบคลุมถึงการตรวจสอบวัตถุดิบ การตรวจสอบระหว่างกระบวนการ และการตรวจสอบหลังการเชื่อม ไม่อนุญาตให้มีข้อบกพร่องร้ายแรง เช่น รอยแตกร้าวและการหลอมละลายที่ไม่สมบูรณ์ภายในรอยเชื่อม |
|
การเคลือบผิว |
การเคลือบช่วยป้องกันการกัดกร่อนและป้องกันอัคคีภัยสำหรับโครงสร้างเหล็ก ระบบการเคลือบมาตรฐานประกอบด้วยสามชั้น: ไพรเมอร์อีพ๊อกซี่ที่อุดมด้วยสังกะสี, สีเคลือบขั้นกลางอีพอกซีไมเคเชียสไอรอน และสีทับหน้าโพลียูรีเทนหรือฟลูออโรคาร์บอน การเคลือบกันไฟจะต้องทาเป็นชั้นบางๆ หลายชั้น อุณหภูมิโดยรอบสำหรับการเคลือบจะต้องไม่ต่ำกว่า 5°C ความชื้นสัมพัทธ์จะต้องไม่เกิน 85% และอุณหภูมิพื้นผิวของเหล็กจะต้องสูงกว่าจุดน้ำค้างอย่างน้อย 3°C |
|
จัดส่งจากโรงงาน |
การส่งมอบเป็นขั้นตอนสุดท้ายของการผลิตโครงสร้างเหล็ก ส่วนประกอบที่ผ่านการตรวจสอบขั้นสุดท้ายจะได้รับหมายเลขซีเรียลและเครื่องหมายเฉพาะ ส่วนประกอบต่างๆ จะต้องจัดกลุ่มเป็นกลุ่มตามลำดับการติดตั้ง ต้องวางบล็อกไม้หรือปะเก็นยางไว้ระหว่างส่วนประกอบต่างๆ เพื่อป้องกันรอยขีดข่วนจากการเคลือบ |
IV. แนวโน้มการพัฒนาเทคโนโลยีการผลิตโครงสร้างเหล็กสมัยใหม่
โครงสร้างเหล็กที่ทันสมัยการผลิตมีความชาญฉลาดมากขึ้นและใช้เครื่องจักรเพื่อปรับปรุงความแม่นยำและประสิทธิภาพของการผลิต เทคโนโลยีการควบคุมเชิงตัวเลข การเชื่อมอัตโนมัติ แอปพลิเคชัน BIM และการจำลองเสมือนจริงสำหรับก่อนการประกอบ แสดงถึงแนวโน้มการพัฒนาในอนาคตของอุตสาหกรรม
การผลิตโครงสร้างเหล็กเป็นระบบที่สมบูรณ์ซึ่งมีกระบวนการที่เชื่อมโยงกันอย่างใกล้ชิด ข้อกำหนดที่มีความแม่นยำสูง และการควบคุมคุณภาพที่เข้มงวด ทุกขั้นตอนตั้งแต่การจัดวางไปจนถึงการเคลือบส่งผลโดยตรงต่อคุณภาพของผลิตภัณฑ์สำเร็จรูป ด้วยการประยุกต์ใช้เทคโนโลยีอัจฉริยะอย่างแพร่หลาย จะมีการนำมาตรฐานที่เข้มงวดมากขึ้นมาใช้กับโครงสร้างเหล็ก ซึ่งนำไปสู่การปรับปรุงคุณภาพผลิตภัณฑ์ต่อไป
ข่าวที่เกี่ยวข้อง
- จะเลือกขนาดที่เหมาะสมสำหรับโครงสร้างโครงเหล็กที่มั่นคงสำหรับม้าได้อย่างไร
- การประกอบโครงสร้างเหล็กที่ไซต์งาน + ขั้นตอนการก่อสร้างแบบยกแบบบูรณาการ + ข้อควรพิจารณาที่สำคัญ
- เหตุใดจึงเลือกการก่อสร้างบ้านโครงเหล็กสำเร็จรูปสองชั้นสำหรับการใช้ชีวิตสมัยใหม่
- ประเด็นสำคัญ 9 ประการสำหรับการออกแบบและก่อสร้างอาคารโรงงานโครงสร้างเหล็ก
- การก่อสร้างโรงเรือนไก่โครงสร้างเหล็กสามารถปรับปรุงการจัดการฟาร์มสัตว์ปีกได้อย่างไร?
- อาคารอุตสาหกรรมสไตล์หัวรถจักร: สำนักงาน 3 ชั้นควรเป็นเหล็กหรือคอนกรีต?
ฝากข้อความถึงฉัน